Pituduh Prosés Produksi Pegas Daun-Ngalubangkeun liang pikeun masang spacer bemper (Bagian 4)
1. Définisi:
Ngagunakeun alat-alat ninju sareng perlengkapan perkakas pikeun ninju liang dina posisi anu ditunjuk pikeun masang bantalan anti-ricih / spacer bumper di dua tungtung batang datar baja pegas. Sacara umum, aya dua jinis prosés ninju: ninju tiis sareng ninju panas.
2. Aplikasi:
Aya daun anu dibungkus ku panon sareng aya ogé anu dibungkus ku daun.
3. Prosedur operasi:
3.1. Inspeksi sateuacan ditinju
Sateuacan ngebor liangna, pariksa heula tanda kualifikasi pamariksaan tina prosés spring flat bars samemehna, anu kedah mumpuni. Dina waktos anu sami, pariksa spésifikasi spring flat bars, ngan ukur anu nyumponan sarat prosés, prosés ngebor tiasa diidinan dimimitian.
Sapertos anu dipidangkeun dina Gambar 1 di handap, jieun liang elips dina tungtung bilah datar pegas. Jieun liang ku cara nempatkeun liang tengah, teras saluyukeun posisi pakakas numutkeun diménsi L', B, a sareng b.
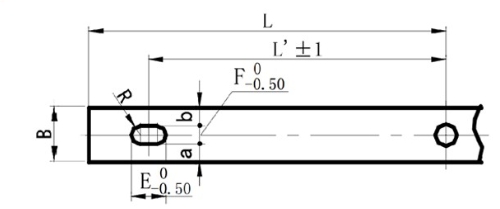
(Gambar 1. Diagram posisi pikeun ngebor liang elips tungtung)
Sapertos anu dipidangkeun dina Gambar 2 di handap, jieun liang bunderan dina tungtung bilah datar pegas. Jieun liang ku cara nempatkeun liang tengah, teras saluyukeun posisi pakakas numutkeun diménsi L' sareng B.
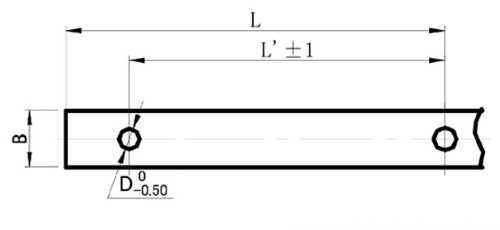
(Gambar 2. Diagram posisi pikeun ngebor liang bunderan tungtung)
3.3. Pilihan tina tusukan tiis, tusukan panas sareng pangeboran
3.3.1Aplikasi tina punching tiis:
1) Upami ketebalan batang datar pegas t <14mm, sareng diaméter liangna langkung ageung tibatan ketebalan t batang datar baja pegas, tindikan tiis langkung cocog.
2) Upami ketebalan batang datar baja pegas t≤9mm sareng liangna mangrupikeun liang elips, tinju tiis langkung cocog.
3.3.2. Aplikasi tina hot punching sareng drilling:
Ngagebugan panasatanapi liang pangeboran tiasa dianggo pikeun bilah datar baja pegas anu henteu cocog pikeun liang tindikan tiis. Salilanonjok panas, suhu pemanasan kedah dikontrol dina 750 ~ 850 ℃, sareng batang datar baja warnana beureum poék.
3.4.Deteksi nonjok
Nalika ngebor liang, potongan munggaran tina baja pegas datar kedah dipariksa heula. Ngan upami lulus pamariksaan munggaran, produksi massal tiasa dilaksanakeun. Salila operasi, perhatian khusus kedah dibayar pikeun nyegah cetakan posisi leupas sareng ngageser, upami henteu ukuran posisi bakal ngaleuwihan rentang toleransi, anu bakal ngahasilkeun produk anu henteu mumpuni dina bets.
3.5.Manajemén Bahan
Batang datar baja pegas anu dilubangi (dibor) kedah ditumpuk rapih. Dilarang nempatkeun éta sakumaha karep, sabab bakal ngabalukarkeun tatu dina permukaan. Tanda kualifikasi pamariksaan kedah didamel sareng kartu transfer padamelan kedah ditempelkeun.
4. Standar pamariksaan:
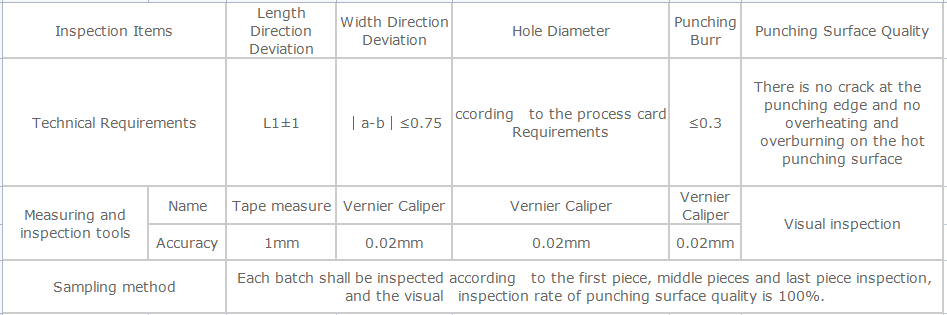
Ukur liang numutkeun Gambar 1 sareng Gambar 2. Standar pamariksaan ngebor sareng ngebor liang sapertos anu dipidangkeun dina tabel 1 di handap.
Waktos posting: 27-Mar-2024


